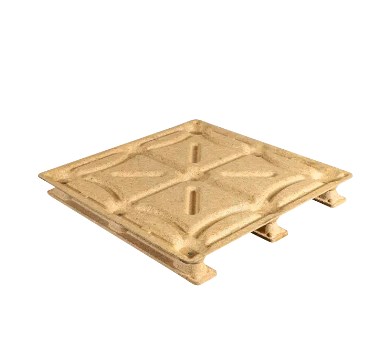
Reducerea greutății paleților poate reduce consumul de material, simplifica manipularea și poate scădea cantitatea de masă de ambalaj transportată cu fiecare transport. Dar pentru paleții din lemn turnați, ușurarea nu este doar o chestiune de a folosi mai puține fibre. Îndepărtați materialul din locația greșită și rezultatul poate fi deformarea excesivă a punții, picioarele slabe, zonele de intrare a furcii deteriorate sau performanța redusă de stivuire.
Provocarea inginerească este, prin urmare, mai precisă: producătorii trebuie să elimine masa inutilă, păstrând în același timp materialul și suportul structural necesar în zonele cu stres ridicat. Geometria matriței, distribuția densității, pregătirea particulelor de lemn, dozarea liantului, greutatea încărcăturii și parametrii de presare la cald contribuie la echilibrul final rezistență-greutate.
Principiul de bază: Obiectivul nu este fabricarea unui palet cât mai ușor. Este de a fabrica cel mai ușor palet care îndeplinește în mod constant cerințele de performanță ale aplicației logistice prevăzute.
Greutatea paleților este o țintă de inginerie, nu doar un obiectiv de economisire a materialelor
Fiecare kilogram adăugat la un palet are consecințe. Greutate mai mare înseamnă, în mod normal, mai multe fibre de lemn și liant, costuri suplimentare ale materialelor și mai multă masă de ambalare care se deplasează prin lanțul de aprovizionare. Pentru transporturile care se apropie de limitele de încărcare utilă pentru camioane sau containere, greutatea tară a paleților poate reduce, de asemenea, cantitatea de mărfuri comercializabile care poate fi transportată.
Extrema opusă creează o altă problemă. Un palet care a fost ușor ușor poate părea în continuare acceptabil în timp ce prezintă o îndoire excesivă sub sarcină, slăbiciune locală în jurul picioarelor sau rezistență insuficientă la manipularea repetată a stivuitorului.
Acesta este motivul pentru care dezvoltarea paleților turnați se concentrează tot mai mult pe eficiență rezistență-greutate mai degrabă decât greutatea singură. Producătorii determină performanța structurală necesară pentru aplicație și apoi lucrează înapoi pentru a optimiza utilizarea materialului.
Prea Grea Consum mai mare de material Masa de transport mai mare Densitate potențial inutilă
OPTIMIZAȚI
Prea Ușoară Risc de deformare mai mare Structuri locale slabe Durabilitate redusă la manipulare
Designul corect depinde și de modul în care va fi susținut paletul. Un palet care se sprijină complet pe podea suferă solicitări diferite față de cel susținut pe grinzile de rafturi de depozit sau manipulat în mod repetat de stivuitoare. Din acest motiv, reducerea greutății trebuie întotdeauna evaluată în funcție de condițiile de încărcare și manipulare definite.
Geometria matriței determină locul în care materialul este cu adevărat necesar
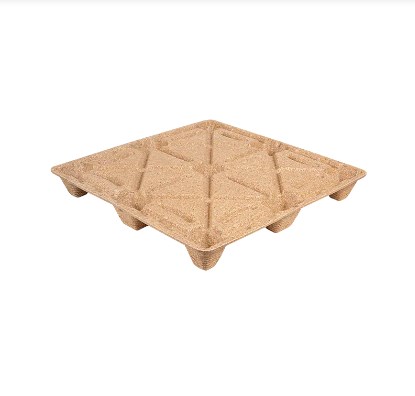
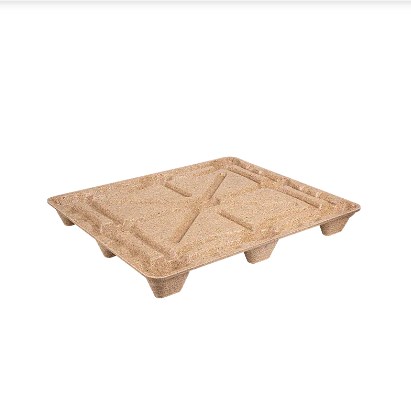
Una dintre caracteristicile importante ale producției de paleți din lemn turnat este că paletul poate fi format ca o structură tridimensională integrată. În loc să se bazeze doar pe plăci și blocuri uniforme, inginerii pot crea nervuri, picioare, tranziții curbate și zone de intrare a furcii întărite direct în matriță.
Acest lucru face posibilă plasarea mai multor materiale acolo unde cererea structurală este mare și reducerea materialului inutil acolo unde solicitările sunt mai mici.
| Zona de paleți | Cererea mecanică primară | Strategie tipică de control al greutății |
| Centru punte | Încărcătură îndoită și distribuită | Utilizați nervuri sau contururi pentru a crește rigiditatea fără a crește uniform grosimea |
| Picioarele | Compresie, stivuire și impact local | Mențineți suficiente material și densitate locală |
| Zonele de intrare a furcilor | Manipulare și impact repetate | Consolidați geometria în jurul zonelor de contact |
| Colțuri | Gestionarea impactului și stresului local | Menține grosimea controlată și tranzițiile netede |
| Suprafețe cu stres redus | Cerere structurală limitată | Eliminați volumul inutil acolo unde testarea confirmă că este sigur |
Nerfurile pot adăuga rigiditate fără a adăuga grosimea întregii punți
Creșterea grosimii unei întregi platforme de paleți este o modalitate simplă de a adăuga material, dar rareori este cea mai eficientă modalitate de a crește rigiditatea. Nervurile poziționate corect pot crește adâncimea secțiunii structurii și pot îmbunătăți rezistența la îndoire, concentrând în același timp materialul de-a lungul căilor de încărcare importante.
Același principiu este utilizat pe scară largă în componentele industriale turnate: geometria realizează o parte a lucrării structurale, astfel încât materialul nu trebuie să facă totul numai prin masă.
Picioarele și zonele de tranziție nu pot fi luminate fără discriminare
Picioarele pentru paleți transportă sarcini concentrate și transferă aceste încărcături pe punte. Zonele care leagă picioarele, nervurile și puntea principală pot suferi, prin urmare, solicitări locale mari.
Dacă ușurarea creează modificări bruște de grosime sau material insuficient în jurul acestor tranziții, paletul poate dezvolta zone slabe chiar dacă densitatea medie a acestuia rămâne acceptabilă. Tranzițiile rotunjite, razele adecvate și armarea locală controlată pot ajuta la distribuirea mai eficientă a stresului.
Lecție de design: Eliminarea a 500 de grame dintr-o zonă cu stres scăzut poate avea un efect foarte mic asupra performanței. Îndepărtarea aceleiași cantități dintr-o tranziție critică a piciorului sau coastei poate avea o consecință structurală mult mai mare.
Controlul densității este la fel de important ca geometria paleților
Greutatea paletului este strâns legată de volumul turnat și densitatea materialului. Chiar și atunci când doi paleți provin din aceeași matriță, modificările greutății de încărcare, umiditatea, împachetarea particulelor sau comportamentul de presare pot produce greutăți finite diferite.
Densitatea mai mare îmbunătățește adesea contactul cu particulele și poate crește rigiditatea structurală, dar maximizarea densității nu este automat de dorit. Densitatea excesivă crește consumul de materie primă și masa paleților și poate oferi o valoare suplimentară mică, odată ce performanța necesară a fost deja atinsă.
La celălalt capăt al intervalului, densitatea insuficientă poate duce la porozitate excesivă, aderență locală slabă, deformare mai mare și rezistență redusă la impact.
Principiul de optimizare a greutății Vizează cea mai scăzută densitate stabilă care satisface în mod repetat performanța structurală necesară a paletului.
Densitatea medie nu spune întreaga poveste
Doi paleți pot avea exact aceeași greutate finită, dar funcționează diferit, deoarece materialul lor este distribuit diferit.
Luați în considerare doi paleți de masă egală. În primul, material suficient este concentrat în jurul picioarelor, nervurilor și altor structuri portante. În al doilea, excesul de material rămâne în zonele cu stres scăzut, în timp ce picioarele sunt relativ insuficient umplute. Scalele arată același număr, dar eficiența lor structurală este diferită.
Din acest motiv, producătorii trebuie să le controleze pe ambele densitatea globală și distribuția locală a densității . Încărcarea constantă a mucegaiului, fluxul de particule și presarea sunt esențiale pentru atingerea acestui echilibru.
Dimensiunea particulelor afectează cât de eficient poate fi utilizat materialul
Reziduurile de lemn reciclat utilizate pentru paleții turnați pot conține particule de diferite dimensiuni și forme. Această distribuție afectează cât de ușor materialul umple matrița, cât de dens se împachetează particulele și cât de mult liant este necesar pentru a crea o structură stabilă.
Particulele supradimensionate pot face secțiunile subțiri dificil de umplut
Este posibil ca particulele mari să nu se distribuie ușor în nervuri înguste, colțuri sau elemente turnate adânc. Umplerea defectuoasă poate crea goluri sau zone cu densitate scăzută, determinând producătorii să compenseze prin creșterea greutății totale a încărcăturii. Asta adaugă masă fără a rezolva neapărat problema reală.
Amenzile excesive pot crește cererea de lianți
Particulele foarte fine au o suprafață mare în raport cu masa lor. Atunci când proporția de fine crește semnificativ, cererea de adeziv și comportamentul de prelucrare se pot schimba. O formulare concepută pentru distribuția unei particule poate deveni, prin urmare, mai puțin eficientă dacă materia primă se deplasează către un material mult mai fin.
| Starea materiei prime | Posibil efect de fabricație | Consecință posibilă în greutate |
| Prea multe particule supradimensionate | Umplerea slabă a zonelor detaliate | Taxa suplimentară poate fi utilizată pentru a compensa |
| Amenzi excesive | Suprafață mai mare și cerere diferită de liant | Creștere potențială a rășinii sau a densității |
| Amestecul de particule foarte variabil | Modificarea densității în vrac între loturi | Greutatea paletului finit devine mai puțin stabilă |
| Distribuția controlată a particulelor | Umplere și compactare mai previzibilă | Încărcare mai stabilă și greutate finală |
Prin urmare, scopul nu este de a identifica o dimensiune universală a particulelor pentru fiecare palet turnat. Producătorii stabilesc o distribuție a dimensiunii particulelor care funcționează cu geometria specifică a matriței, sistemul de liant, condițiile de presă și performanța necesară a paleților.
Optimizarea liantului poate reduce masa, dar prea puțin creează economii false
Adezivul contribuie, de asemenea, la masa și costul total al paleților. Reducerea dozei de lianți poate părea a fi o strategie ușoară de ușurare, dar relația dintre conținutul de liant și performanță nu este liniară.
Dacă nivelurile de liant scad sub intervalul de procesare validat, producătorii pot observa o lipire internă redusă, o sensibilitate mai mare la umiditate, performanță la impact mai slabă sau rate crescute de deșeuri. Orice economisire mică de material poate dispărea rapid dacă mai mulți paleți eșuează inspecția sau funcționează slab în funcționare.
O distribuție mai bună poate fi mai valoroasă decât mai mult adeziv
O provocare comună a procesului este distribuția neuniformă a lianților. Unele zone ale amestecului de fibre pot deveni bogate în rășină, în timp ce altele primesc adeziv insuficient. Creșterea dozei totale de liant poate ascunde parțial problema, dar nu rezolvă lipsa de uniformitate subiacentă.
Umiditatea fibrelor mai consistentă, distribuția controlată a particulelor, vâscozitatea adezivului stabilă și amestecarea eficientă pot permite producătorilor să obțină o lipire fiabilă fără a utiliza rășină excesivă ca marjă de siguranță.
Eficiența materialului nu vine doar din reducerea specificațiilor. Îmbunătățirea consistenței procesului poate reduce nevoia de exces de fibre și liant care au fost adăugate anterior pentru a compensa variația producției.
Controlul greutății de încărcare previne atât supragreutatea, cât și paleții slabi
Înainte de presarea la cald, în matriță se introduce o cantitate măsurată de fibră preparată și liant. Aceasta este denumită în mod obișnuit taxa. Consistența acestei taxe are o influență directă asupra greutății paletului finit.
O încărcare excesivă poate produce un palet supraponderal, poate crește consumul de material și poate contribui la fulgerarea în jurul zonelor de despărțire a matriței. O încărcare insuficientă poate crea umplutură incompletă, coaste subțiri, picioare slabe sau zone cu densitate scăzută.
Pregătirea materiei prime → Amestecarea liantului → Încărcare măsurată → Presare la cald → Greutatea paletului finit
Dozarea în funcție de greutate este deosebit de utilă atunci când este implicată fibre reciclate, deoarece densitatea în vrac se poate modifica între loturile de material. Un volum de buncăr care conținea o anumită masă ieri poate conține o masă diferită astăzi, dacă dimensiunea particulelor, umiditatea sau compactarea se modifică.
Greutatea finită a paletului este, de asemenea, un semnal de producție
Producătorii pot folosi greutatea finită ca mai mult decât specificația produsului. Poate funcționa ca un indicator timpuriu de control al procesului.
Dacă paleții din aceeași matriță devin treptat mai grei, cauza poate include creșterea greutății încărcăturii, schimbarea umidității, densitatea în vrac a materiei prime diferite sau adăugarea de liant mai mare. Dacă variabilitatea greutății crește brusc, poate indica faptul că pregătirea materialului din amonte a devenit mai puțin stabilă.
| Tendința în greutate | Zona posibilă de investigat |
| Greutatea medie crește treptat | Setări de încărcare, umiditate, dozare a liantului sau densitatea materiei prime |
| Greutatea medie scade treptat | Subîncărcare, modificări ale fluxului de material sau calibrare a dozării |
| Variația greutății în creștere | Consistența materiei prime, variația umidității sau instabilitatea dozării |
| Greutate corectă, dar rezultate mai slabe ale testului | Distribuția densității, lipirea sau condițiile de presare mai degrabă decât masa totală |
Presarea la cald determină dacă mai puțin material poate funcționa în mod fiabil
Designul ușor depinde de un proces de turnare stabil. Chiar și un palet bine proiectat, cu material pregătit cu grijă, poate pierde performanța dacă presiunea, temperatura sau timpul de întărire variază dincolo de fereastra de producție validată.
Presiune
Controlează consolidarea, contactul cu particulele și densitatea structurală finală. Presiunea insuficientă poate lăsa regiuni slab consolidate.
Temperatura
Influențează întărirea liantului, comportamentul fibrei de lemn și mișcarea umidității în timpul ciclului de turnare.
Timp de locuire
Oferă timp pentru consolidare și întărire cu adeziv. Timpul insuficient poate lăsa legarea internă incompletă.
Umiditate
Interacționează cu transferul de căldură, plastificarea fibrelor și generarea de vapori în timpul presării.
Această relație explică de ce reducerea materialului ar trebui de obicei să urmeze stabilizarea procesului, mai degrabă decât să o precede. Dacă un producător reduce greutatea încărcăturii înainte ca umiditatea, temperatura și dozarea să fie sub control, variația naturală a producției poate împinge unii paleți sub pragul de performanță necesar.
O abordare mai fiabilă este stabilirea unei linii de bază stabile, reducerea greutății în pași controlați, testarea paletului rezultat și identificarea punctului în care reducerea ulterioară a materialului începe să compromită rigiditatea, durabilitatea sau performanța de manipulare.
Cum verifică producătorii că un palet mai ușor este încă suficient de puternic
Un design mai ușor nu ar trebui să fie aprobat doar pe baza aspectului sau a reducerii de greutate calculate. Performanța trebuie verificată pe paletul finit în condiții de încărcare reprezentative pentru aplicația prevăzută.
ISO 8611-1:2025 oferă metode de testare pentru evaluarea paleților plate noi și grupează aceste metode în jurul testării sarcinii nominale, testării sarcinii maxime de lucru și comparației durabilității. ISO 8611-2:2025 abordează cerințele de performanță pentru stabilirea sarcinilor nominale și selectarea testelor pentru diferite medii de manipulare.
Standardele întăresc, de asemenea, un principiu ingineresc important: testarea sarcinii de laborator nu elimină valoarea validării unui design specific de paleți în mediul său real de operare.
Dimensiuni Verificați dimensiunea generală, geometria piciorului, deschiderile furcii și caracteristicile turnate critice.
Greutate gata Confirmați că producția rămâne în intervalul de producție definit.
Îndoire și abatere Evaluați modul în care se comportă paletul în condiții relevante de suport și încărcare utilă.
Compresie Verificați transferul sarcinii prin punți, picioare și structuri de stivuire.
Manevrare dinamică Evaluați intrările repetate ale stivuitorului, mișcarea și solicitările practice de manipulare.
Durabilitate Determinați dacă manipularea repetată modifică performanța paleților în timp.
Fiecare modificare de reducere a greutății are o variabilă de performanță care trebuie reverificată
| Modificare de optimizare | Ce ar trebui revalidat? |
| Reduceți grosimea punții | Rigiditatea la încovoiere și deformare |
| Reduceți greutatea totală a încărcării | Performanța generală a sarcinii și umplerea matriței |
| Schimbați geometria nervurii | Tensiuni locale și rigiditatea punții |
| Reduceți doza de liant | Lipirea internă și performanța la umiditate |
| Reduceți densitatea medie | Durabilitate la impact, compresie și manevrare |
| Schimbați distribuția particulelor | Consistența umplerii, rezistența și variația producției |
Acesta este și motivul pentru care cotele de încărcare a paleților nu trebuie interpretate fără context. Încărcarea statică, manipularea dinamică și condițiile susținute sau cu rafturi pot impune cerințe foarte diferite asupra aceluiași palet.
Greutatea mai mică a paleților poate reduce costurile dincolo de materiile prime
Odată ce rezistența necesară a fost păstrată, greutatea mai mică a paletului poate genera beneficii dincolo de simpla economisire a fibrei de lemn.
Mai multă sarcină utilă poate fi disponibilă în transporturi cu greutate limitată
Luați în considerare un transport ilustrativ folosind 1.000 de paleți. Dacă optimizarea inginerească reduce fiecare palet cu 2 kg fără a modifica performanța necesară, transportul transportă cu 2.000 kg mai puțină masă tară a paletului.
Acest lucru nu produce automat o economie de marfă. Dacă camionul sau containerul își atinge limita de volum cu mult înainte de limita de sarcină utilă, beneficiul poate fi limitat. Dar, în cazul transporturilor cu greutate limitată, greutatea tară mai mică a paletului poate lăsa mai multă capacitate disponibilă pentru mărfurile comerciale.
Masa mai mică poate simplifica manipularea paleților goale
Greutatea afectează, de asemenea, mișcările înainte și după ce paletul transportă marfa. Operațiunile logistice mari pot gestiona mii de paleți goli între liniile de producție, depozite și zonele de depozitare. Reducerea masei inutile poate îmbunătăți eficiența manipulării materialelor atunci când este repetată pe volume mari de paleți.
Eficiența materialului susține un produs mai eficient din punct de vedere al resurselor
Folosind mai puține fibre și liant pentru aceeași funcție logistică necesară poate îmbunătăți, de asemenea, eficiența materialului. Cu toate acestea, acest avantaj există doar dacă paletul mai ușor își menține performanța dorită și nu crește deteriorarea sau înlocuirea prematură.
Calcul ilustrativ de reducere a greutății
2 kg Reducerea greutății pe palet
1.000 Paleți expediați
2.000 kg Mai puțină masă de ambalare mutată
Acest exemplu ilustrează doar efectul tarii paletului. Economiile reale de marfă depind de limitele de încărcare utilă, volumul de expediere, dimensiunile paleților și configurația de transport.
Scopul nu este cel mai ușor palet, ci cel mai eficient palet
Optimizarea greutății în fabricarea paleților din lemn turnat este în cele din urmă un exercițiu de eficiență structurală. Producătorii nu pot obține o ușurare fiabilă prin simpla îndepărtare a fibrelor sau scăderea dozei de liant în întregul produs.
În schimb, modelele de succes se coordonează geometria matriței, plasarea nervurilor, densitatea locală, distribuția particulelor, controlul adezivului, greutatea încărcăturii și condițiile de presare la cald . Materialul este păstrat în jurul regiunilor critice portante și redus numai acolo unde analizele și testele tehnice arată că nu este necesar.
Rezultatul nu trebuie evaluat numai după greutatea paletului. Un palet cu adevărat eficient utilizează cantitatea minimă practică de material, continuând să ofere stabilitatea dimensională, performanța încărcăturii și durabilitatea de manipulare cerute de sistemul logistic.
Evaluarea cerințelor de greutate și încărcare a paleților din lemn turnat?
Ronsun Import & Export Co., Ltd. furnizează soluții de paleți din lemn turnat pentru logistică industrială, depozitare și transport internațional. Specificațiile paleților pot fi evaluate în funcție de dimensiuni, greutatea încărcăturii, metode de manipulare, condiții de depozitare și cerințe de aplicare.
Întrebări frecvente
Un palet din lemn turnat mai ușor are automat o rezistență mai mică?
Nu. Performanța paleților depinde de geometria structurală, densitatea locală, distribuția fibrelor, performanța liantului și condițiile de fabricație. Un palet mai ușor, cu nervuri eficiente și zone portante ranforsate corespunzător, poate funcționa diferit față de un design mai greu, care utilizează materialul mai puțin eficient.
Ce determină greutatea unui palet din lemn turnat?
Factorii importanți includ dimensiunile și geometria paletului, densitatea turnării, greutatea încărcăturii fibrelor, conținutul de umiditate, doza de lianți și distribuția materialului în matriță.
Pot producătorii să reducă pur și simplu cantitatea de fibre de lemn pentru a face un palet mai ușor?
Reducerea fibrei fără reproiectare și testare poate crea umplere incompletă, zone cu densitate scăzută, deformare excesivă sau picioare și coaste slabe. Reducerea greutății trebuie efectuată în etape controlate și urmată de validarea dimensională și a performanței.
Cum ajută nervurile la reducerea greutății paleților turnați?
Nervurile cresc adâncimea structurală și rigiditatea în zonele selectate, permițând producătorilor să consolideze traseele importante de încărcare fără a face întreaga platformă de paleți uniform mai groasă.
De ce doi paleți din lemn turnați cu aceeași greutate pot avea rezistență diferită?
Masa totală nu arată unde se află materialul. Diferențele de densitate locală, geometria nervurilor, distribuția liantului, ambalarea particulelor și condițiile de presare pot produce performanțe structurale semnificativ diferite la aceeași greutate finită.
Cum ar trebui cumpărătorii să compare greutatea paleților și capacitatea de încărcare?
Cumpărătorii ar trebui să ia în considerare starea de încărcare declarată, metoda de susținere a paleților, deformarea, mediul de manipulare și durabilitatea, mai degrabă decât să compare doar masa paletului cu o cifră de încărcare generală. Condițiile statice, dinamice și de rafturi pot impune solicitări foarte diferite asupra paletului.