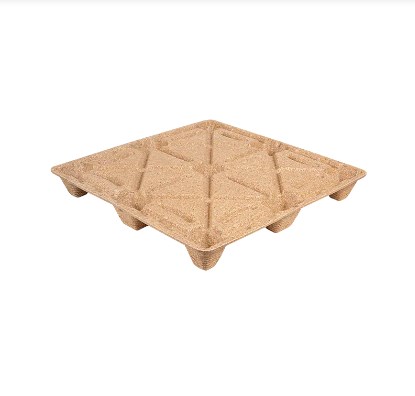
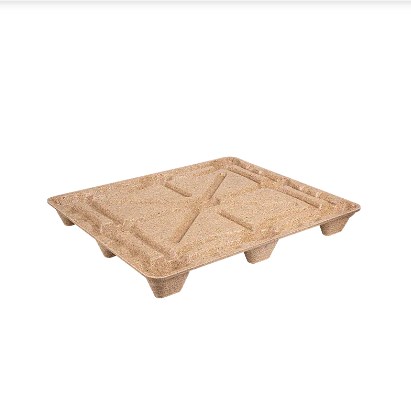
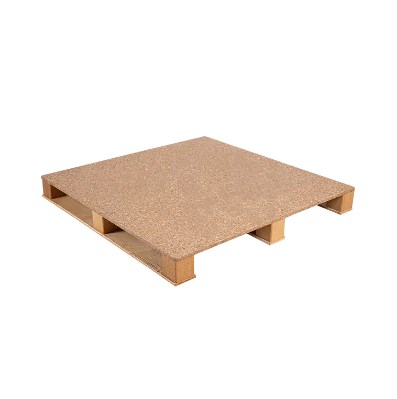
Paleți din lemn turnați, cunoscuți și ca paleți din lemn presat, paleți din lemn presat sau paleți din lemn comprimat , sunt produse prin combinarea particulelor sau fibrelor de lemn preparate cu un liant și formarea amestecului în interiorul unei matrițe încălzite sub presiune.
Spre deosebire de paleții convenționali din lemn cu cuie, platforma de paleți, nervurile de susținere, picioarele și geometria de intrare a furcii pot fi formate ca o singură structură integrată. Această abordare de fabricație face posibilă reducerea componentelor slăbite, controlul geometriei paleților, crearea de modele imbricabile și utilizarea rumegușului, așchiilor de lemn, fibrelor de lemn reciclate și a altor reziduuri adecvate de prelucrare a lemnului.
Pentru cumpărătorii și producătorii de paleți, totuși, modelarea cu succes a paleților din lemn turnat depinde de mult mai mult decât de simpla creștere a presiunii presei. Umiditatea materiei prime, distribuția particulelor, chimia liantului, temperatura matriței, greutatea de încărcare, geometria matriței, timpul de întărire și răcirea interacționează.
Acest ghid explică principalele considerații de inginerie implicate în proiectarea și fabricarea paleților din lemn turnați pentru aplicații de logistică și export.

1. Procesul de fabricație a paleților din lemn turnat și parametrii critici de modelare
O linie tipică de paleți turnați urmează o secvență controlată:
Pregătirea materiilor prime → Zdrobire și cernere → Uscarea și condiționarea umidității → Amestecarea adezivilor → Cântărirea încărcăturii → Umplerea matriței → Presare la cald → Întărire → Turnare → Răcire → Inspecție
Pregătirea materiei prime
Așchiile de lemn, rumegușul, așchii și lemnul reciclat trebuie, în mod normal, să fie procesate într-o distribuție rezonabilă a particulelor înainte de turnare.
Piesele excesiv de mari pot preveni umplerea uniformă a cavității, în timp ce o proporție excesivă de fine poate crește cererea de liant și poate reduce permeabilitatea în timpul presării la cald.
Controlul umidității este deosebit de important. Procesele de lemn turnat publicate utilizează în mod obișnuit material sub aproximativ 10% umiditate, deși unele sisteme de liant și rute de producție funcționează la niveluri diferite. Prin urmare, valoarea optimă ar trebui stabilită prin teste, mai degrabă decât copiată de pe o altă linie de producție.
Windows de dezvoltare tipic
Următoarele valori ar trebui tratate ca puncte de plecare pentru dezvoltarea procesului, nu specificații universale .
| Starea materiei prime | Interval de umiditate de pornire | Temperatura matriței | Presiune de formare eficientă | Ciclul de dezvoltare tipic |
| Rumeguș fin/fibră de lemn | 5–10% | 150–200°C | 2-5 MPa | 2-6 min |
| Particule de lemn reciclate amestecate | 6–10% | 160–210°C | 2,5–5 MPa | 3–8 min |
| Fulgi/suvite mai grosiere | Dependent de liant | 150–220°C | 2-5 MPa | 3–10 min |
Procesele istorice ale lemnului turnat raportează temperaturi de turnare în jur 150–220°C , presiuni de aproximativ 20–80 kg/cm² , și timpi de turnare variind de la secunde la câteva minute. Alte sisteme turnate cu fire de lemn folosesc aproximativ 300–700 psi cu cicluri de presare de aproximativ 2–10 minute , în funcție de grosime, densitate, umiditate și chimia liantului.
Punctul important este că Numai speciile de lemn nu ar trebui să determine setările presei . Dimensiunea particulelor, densitatea în vrac, liantul, grosimea paletului, adâncimea nervurilor, designul matriței și distribuția încărcăturii sunt adesea la fel de importante.
Monitorizare recomandată a producției
Pentru o linie nouă, punctele de control QC utile includ:
- Umiditatea materiei prime: fiecare lot primit și cel puțin o dată pe oră în timpul producției
- Dozarea liantului: fiecare lot de formulare
- Greutate de încărcare: prima piesă și verificări periodice în timpul fiecărei ture
- Temperatura matriței: înregistrate continuu
- Presiunea de apăsare și timpul de așteptare: înregistrat pentru fiecare ciclu în care este disponibilă înregistrarea datelor PLC
- Dimensiuni critice: primul articol plus eșantionarea programată în proces
- Greutatea paletului: eșantionare periodică SPC pentru a identifica variația de încărcare
- Teste de sarcină distructivă: conform planului de validare a producţiei aprobat
Optimizarea procesului ar trebui să utilizeze rezultatele reale ale testelor de dimensiuni, densitate, umiditate și încărcare pentru a defini fereastra de producție acceptabilă.
2. Design de matriță și scule pentru paleți din lemn turnați
Mucegaiul determină mult mai mult decât aspectul paletului. Controlează fluxul de material, rigiditatea structurală, eficiența cuibării, accesibilitatea furcii, densitatea locală și fiabilitatea demolării .
Elementele importante de design includ:
Unghiuri de proiectare
Pereții verticali și picioarele adânci ale paleților necesită un tiraj suficient pentru a se elibera curat din matriță. Un proiect preliminar poate începe în jur 1-3 grade , cu tiraj suplimentar luat în considerare pentru caracteristici de cuibărire mai adânci sau suprafețe susceptibile de a se lipi.
Costuri și armare
În loc să faceți pur și simplu întregul palet mai gros, armătura ar trebui concentrată în jurul:
- zone de intrare a furcilor;
- picioare pentru paleți;
- tranziții de punte;
- regiuni cu moment de încovoiere ridicat;
- căi de transfer a sarcinii între punte și suporturi.
Tranzițiile fine și razele interne generoase ajută la reducerea concentrațiilor de stres și la îmbunătățirea fluxului de material.
Geometrie de cuibărire
Pentru paleții imbricați, inginerii ar trebui să verifice:
degajare punte superioară picior conic adâncime de cuibărit spațiu de separare înălțime palet stivuit
Un palet care se cuibărește prea strâns poate fi dificil de separat după depozitare, în timp ce spațiul liber excesiv risipește volumul de transport.
Aerisirea și fluxul de materiale
Cavitățile adânci pot prinde vapori sau pot împiedica materialul să ajungă la colțuri. Aerisirea matriței, distribuția hranei și plasarea locală a încărcăturii ar trebui, prin urmare, evaluate înainte ca instrumentele de producție să fie finalizate.
Fișierele de inginerie utile includ de obicei:
- PASUL
- IGES
- Parasolid
- DXF pentru profile 2D și desene de inspecție
Înainte de a fabrica o matriță de producție completă, producătorii pot utiliza Modele de geometrie imprimate 3D, inserții prototip prelucrate sau instrumente de dezvoltare din aluminiu pentru a verifica dimensiunile paleților, spațiul furcilor, imbricarea și potrivirea pachetului.
O revizuire de bază a designului matriței ar trebui să întrebe:
- Se poate elibera paletul fără a deteriora nervurile sau picioarele?
- Este încărcarea capabilă să ajungă la fiecare cavitate adâncă?
- Sunt zonele critice suficient de groase fără material inutil?
- Zonele uzate pot fi înlocuite folosind inserții?
- Zonele de încălzire sunt echilibrate?
- Orificiile de ventilație și suprafețele mucegaiului pot fi curățate cu ușurință?
- Dimensiunile critice pot fi măsurate folosind calibre repetabile?
3. Materiile prime din lemn, adezivii și considerațiile privind conformitatea în SUA
Costul materiilor prime este una dintre atracțiile producției de paleți turnați, deoarece procesele adecvate pot fi utilizate rumeguș, așchii de lemn, particule de lemn recuperate și alte reziduuri curate de prelucrare a lemnului .
Cu toate acestea, materia primă reciclată trebuie controlată.
Fragmentele de metal, materialele plastice, vopseaua, coaja excesivă, pământul sau deșeurile contaminate chimic pot interfera cu turnarea și pot crea probleme de conformitate sau de calitate.
Selectarea liantului
Familiile obișnuite de lianți în aplicațiile din lemn prelucrat includ sisteme fenolice și lianți pe bază de izocianați, cum ar fi MDI.
| Considerarea liantului | Liant de tip fenolic | Liant de tip MDI |
| Rezistenta la umiditate | Bun | Foarte bine |
| Lipirea structurală | Bun | Înalt |
| Condiții de vindecare | Dependent de căldură | Înaltly formulation dependent |
| Aportul de formaldehidă | Trebuie evaluat | Fără formaldehidă adăugată din izocianatul în sine |
| Sensibilitatea procesării | Moderat | Necesită un control atent al umidității și al manipulării |
| Cost | Adesea competitiv | Adesea mai sus |
Formularea corectă trebuie să echilibreze rezistența mecanică, rezistența la umiditate, timpul de procesare, cerințele privind emisiile, reciclabilitatea și costul.
TSCA Titlul VI și CARB
O greșeală comună este de a afirma că fiecare palet din lemn turnat este reglementat automat TSCA Titlul VI .
EPA reglementează în mod specific categoriile de produse din lemn compozit, inclusiv placaj din lemn de esență tare, plăci fibroase de densitate medie și plăci aglomerate , împreună cu produsele finite aplicabile care conțin acele produse reglementate. Prin urmare, un producător de paleți turnați ar trebui să stabilească dacă construcția materialului său specific se încadrează în definițiile de reglementare, mai degrabă decât să pretindă automat că toți paleții turnați necesită certificare TSCA Titlul VI.
Pentru proiectele din SUA, echipele de achiziții și de conformitate ar trebui să examineze:
- clasificarea materiilor prime;
- chimia liantului;
- FDS-ul furnizorului și documentația tehnică;
- cerințele aplicabile privind formaldehida;
- documentație cu conținut reciclat;
- Cerințe de aprovizionare FSC sau SFI acolo unde este specificat de cumpărător.
ISPM 15 și lemn prelucrat
ISPM 15 abordează în primul rând riscurile fitosanitare de la material de ambalare din lemn brut utilizate în comerțul internațional.
Standardul IPPC exclude ambalajele din lemn fabricate din lemn care a fost prelucrat într-o manieră care să fie efectiv lipsită de riscul dăunătorilor, cu placajul dat ca exemplu tipic.
Acest principiu al lemnului prelucrat poate fi un avantaj important pentru paleții din lemn turnat sau presat fabricați corespunzător. Cu toate acestea, exportatorii ar trebui să confirme clasificarea paletului specific și cerințele țării de destinație, în loc să se bazeze doar pe o declarație de marketing.
4. Tunderea, toleranțele dimensionale și testarea performanței paleților
După demulare și răcire, paleții pot necesita tăierea marginilor, îndepărtarea fulgerului, găurirea, marcarea de identificare, șlefuirea sau alte operațiuni de finisare.
Pentru producția repetată, tăierea CNC poate oferi consecvență:
- lungimea și lățimea paletului;
- deschideri pentru furci;
- geometria colțului;
- caracteristici de localizare;
- decupaje personalizate.
În loc să se aplice toleranțe de prelucrare inutil de strânse întregului palet, desenul ar trebui să identifice dimensiuni critice pentru funcționare .
De exemplu, un desen de dezvoltare poate viza aproximativ ±1–2 mm pe dimensiuni controlate selectate și ±2–3 mm pe dimensiuni de gabarit mai mari , dar toleranțele reale trebuie confirmate de studiile de capacitate a matriței și datele de producție.
Validarea performanței paleților
Testele importante pot include:
- compresie statică;
- îndoirea punții;
- manevrare dinamică;
- manevrare cu motostivuitoare;
- rezistență la impact sau cădere;
- stabilitate de stivuire;
- simulare de rafturi în cazul în care paletul este destinat utilizării în rafturi;
- teste de condiționare a umidității.
Curentul ISO 8611-1:2025 specifică metode de evaluare a paleților plani noi, inclusiv testarea sarcinii nominale, testarea sarcinii maxime de lucru și compararea durabilității. ISO 8611-2:2025 abordează cerințele de performanță și selecția testelor.
Pentru aplicațiile din SUA, ASTM D1185-98a(2025) oferă compresie statică, îndoire și metode de testare dinamică pentru paleți fabricați din materiale, inclusiv lemn masiv și compozite din lemn. De asemenea, ASTM recomandă testarea pe teren pentru a verifica performanța în mediul de distribuție prevăzut.
Pentru clienții care folosesc comunul 48 × 40 in amprenta de paleți din SUA , compatibilitatea ar trebui verificată, de asemenea, cu stivuitoarele, cricurile pentru paleți, transportoarele, rafturile, sistemele de ambalare extensibilă și automatizarea depozitelor ale clientului.
5. Scalarea producției de paleți turnați: cost, debit și depanare
Un prototip de succes nu produce automat o linie de producție economică.
Când trec de la producția pilot la mai multe schimburi, producătorii ar trebui să urmărească:
timpul ciclului, timpul de funcționare, disponibilitatea matriței, timpul de schimbare, capacitatea uscătorului, capacitatea de amestecare a adezivului, forța de muncă, rata deșeurilor și timpul de răcire.
Un model de cost unitar simplu poate fi scris astfel:
Cost unitar = Lemn Materiile prime Liant Energie Manopera Intretinere Deseuri Mucegai Amortizare Echipament Amortizare
Pentru investiția matriței:
Costul matriței pe palet = Investiția totală în matriță ÷ Producția estimată pe durata de viață
Prin urmare, un model de producție ar trebui să includă:
| Variabila cost/producție | Intrare |
| Apăsați durata ciclului | min/ciclu |
| Cavități pe matriță | buc |
| Orele de funcționare | oră/zi |
| OEE | % |
| Zile lucratoare | zile/an |
| Productie anuala | paleti/an |
| Consumul de lemn | kg/palet |
| Consumul de lianți | kg/palet |
| Electricitate / energie termică | pe palet |
| Rata de rebuturi | % |
| Investiție de mucegai | USD |
| Durata de viață așteptată a mucegaiului | cicluri |
Acest lucru permite cumpărătorilor să compare economia unei prese cu mai multe matrițe, mai multe prese sau cu niveluri mai mari de automatizare.
Defecte comune de turnare
| Defect | Cauza posibila | Prima verificare | Acțiune corectivă |
| Umplere incompletă | Încărcare insuficientă sau distribuție proastă | Încărcați greutatea | Reechilibrați plasarea taxelor |
| Goluri de suprafață | Umiditate sau inconsecvență de liant | Umiditate și amestecare | Uscarea și amestecarea corectă |
| Warpage | Încălzire sau răcire neuniformă | Harta temperaturii mucegaiului | Echilibrează încălzirea și răcirea |
| Coaste slabe | Flux slab de material | Umplerea cavitatii coastelor | Modificați distribuția sau geometria matriței |
| delaminare | Tratament incomplet | Ciclu și liant | Ajustați condițiile de întărire |
| Flash în exces | Supraîncărcare sau uzura mucegaiului | Suprafețe de închidere | Reduceți încărcarea sau mucegaiul de service |
Datele despre tendințe ar trebui folosite ori de câte ori este posibil. O creștere treptată a greutății paletului, fulgerul, variația temperaturii sau deviația dimensională poate dezvălui o problemă de proces înainte să apară defecțiuni majore.
Dezvoltarea unui palet din lemn turnat la comandă cu Ronsun
Cel mai eficient design de paleți turnați începe cu aplicația logistică reală.
Când discutăm despre un nou proiect de paleți cu Ronsun Import & Export Co., Ltd. , informațiile utile includ:
- lungimea, lățimea și înălțimea necesare paletului;
- cerințe de sarcină statică și dinamică;
- intrare stivuitor și transpalet;
- condiții de depozitare pe podea, stiva sau rafturi;
- cerințele de cuibărit;
- destinații de export;
- volumul anual de achiziții;
- cerințe de mediu sau de conținut reciclat;
- testarea necesară sau documentația de conformitate.
Ronsun poate colabora cu cumpărătorii pentru a evalua specificațiile paleților, structurile de paleți turnate, opțiunile de materiale, cerințele de mostre și nevoile de proiect personalizate.
Pentru aprovizionarea cu paleți din lemn turnat la comandă sau evaluarea tehnică, contactați Ronsun Import & Export Co., Ltd. prin ronsun-ecopallet.com cu desenul de palet, sarcina țintă, aplicația și volumul așteptat de achiziție.
Întrebări frecvente
Ce presiune, temperatură și durata ciclului sunt utilizate de obicei pentru paleții din lemn turnați?
Procesele de lemn turnat publicate acoperă game largi, dar aproximativ 150–220°C, 2–5 MPa și câteva minute pe ciclu poate fi folosit ca referință de dezvoltare inițială. Parametrii finali trebuie validați pentru materia primă specifică, liant, grosime și mucegai.
Cum ar trebui să fie proiectată o matriță pentru paleți din lemn turnat încastrabil?
Forma trebuie să țină cont de unghiul de aspirație, picioarele conice, spațiul de cuib, nervurile de armare, geometria de intrare a furcii, fluxul de material, aerisirea, uniformitatea încălzirii și demulare.
Care adeziv este cel mai bun pentru aplicațiile de paleți turnate în S.U.A.?
Nu există un singur cel mai bun liant. Sistemele bazate pe MDI pot oferi o lipire puternică rezistentă la umiditate, în timp ce sistemele fenolice sunt bine stabilite pentru lemnul prelucrat durabil. Selecția ar trebui să ia în considerare performanța, condițiile procesului, emisiile, costul și aplicabilitatea reglementărilor.
Ce standarde sunt utilizate pentru a testa capacitatea de încărcare a paleților turnați?
Referințele comune includ ISO 8611-1:2025, ISO 8611-2:2025 și ASTM D1185-98a(2025) . Secvența de testare adecvată depinde de mediul de manipulare și depozitare prevăzut.
Cum se calculează ROI-ul paleților turnați?
Estimați mai întâi producția anuală, apoi calculați materia primă, liantul, forța de muncă, energia, întreținerea, deșeurile, amortizarea echipamentului și amortizarea matriței pe palet. Comparați costul unitar rezultat cu costul curent de achiziție a paleților și de logistică.
Care sunt cele mai comune defecte ale paletului turnat?
Problemele tipice includ umplerea incompletă a cavității, golurile de suprafață, fulgerarea excesivă, nervurile slabe, delaminarea, lipirea și deformarea. Depanarea ar trebui să înceapă cu greutatea încărcăturii, umiditatea, doza liantului, temperatura matriței, istoricul presiunii și condițiile de răcire.